 現階段所在地:
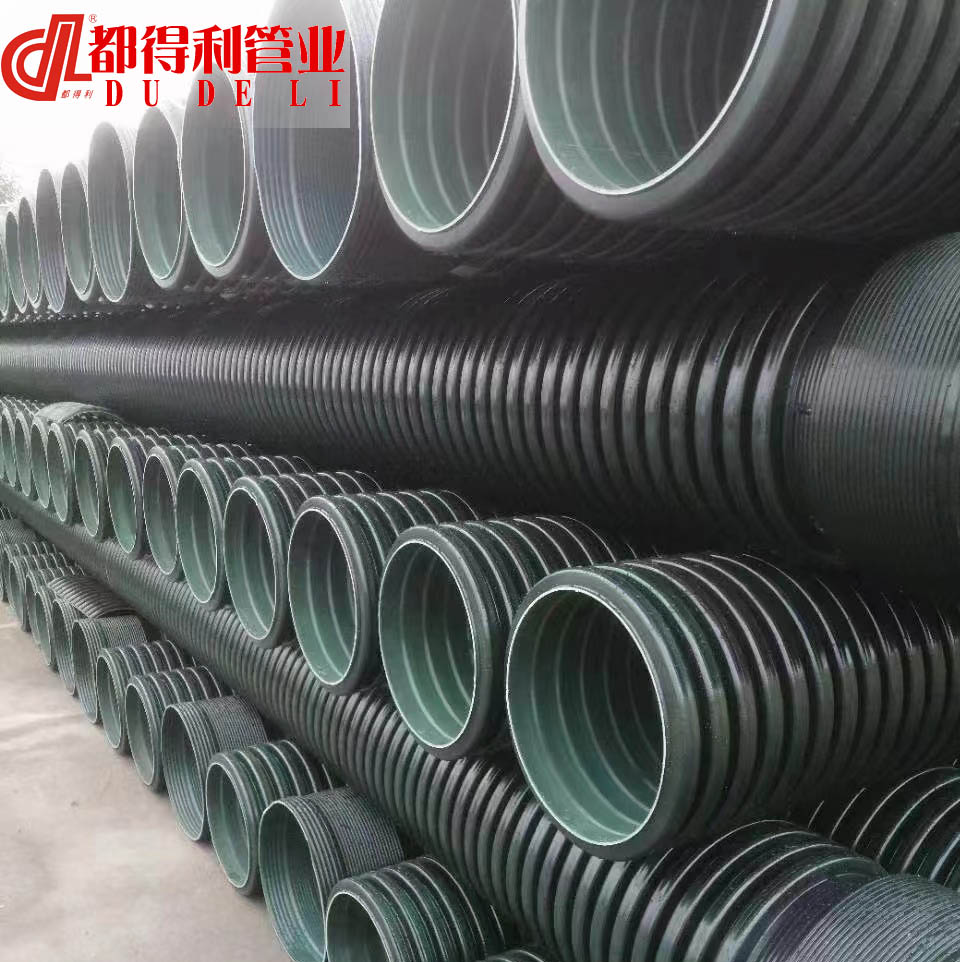
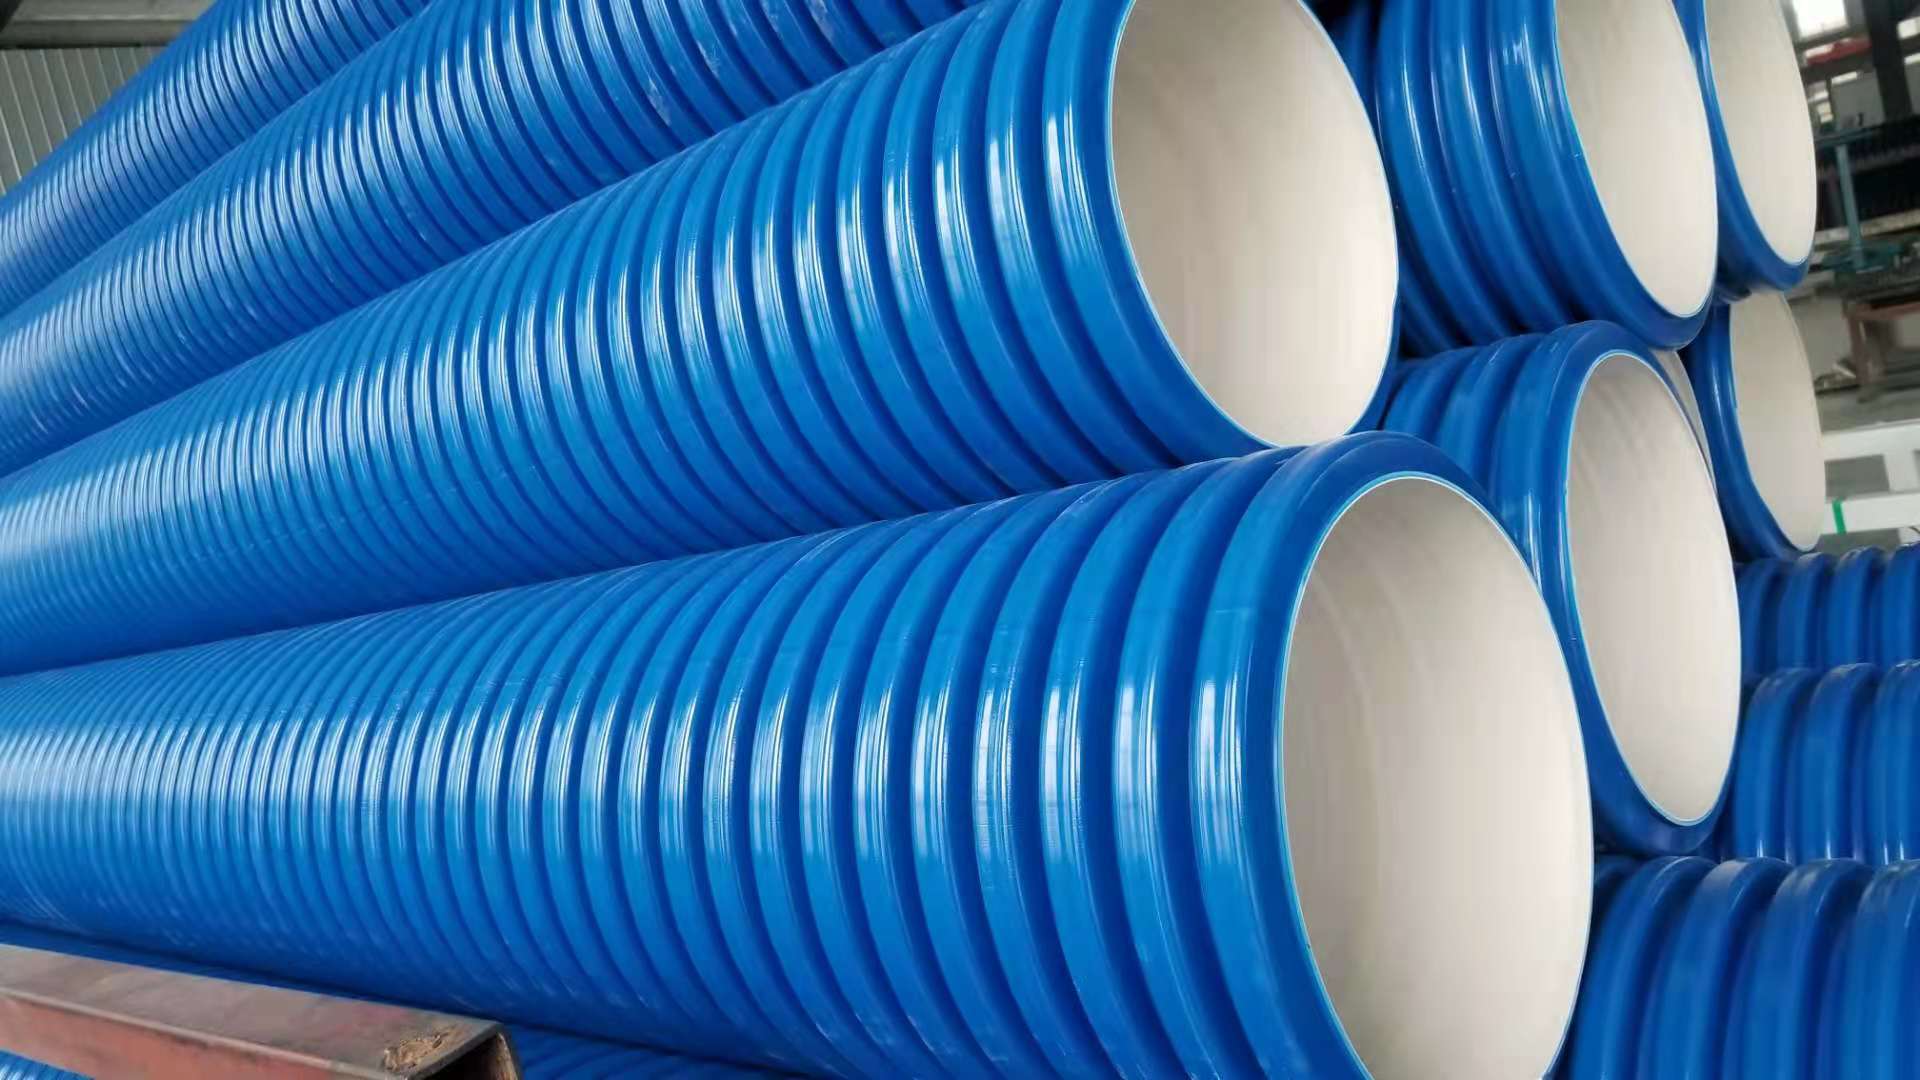
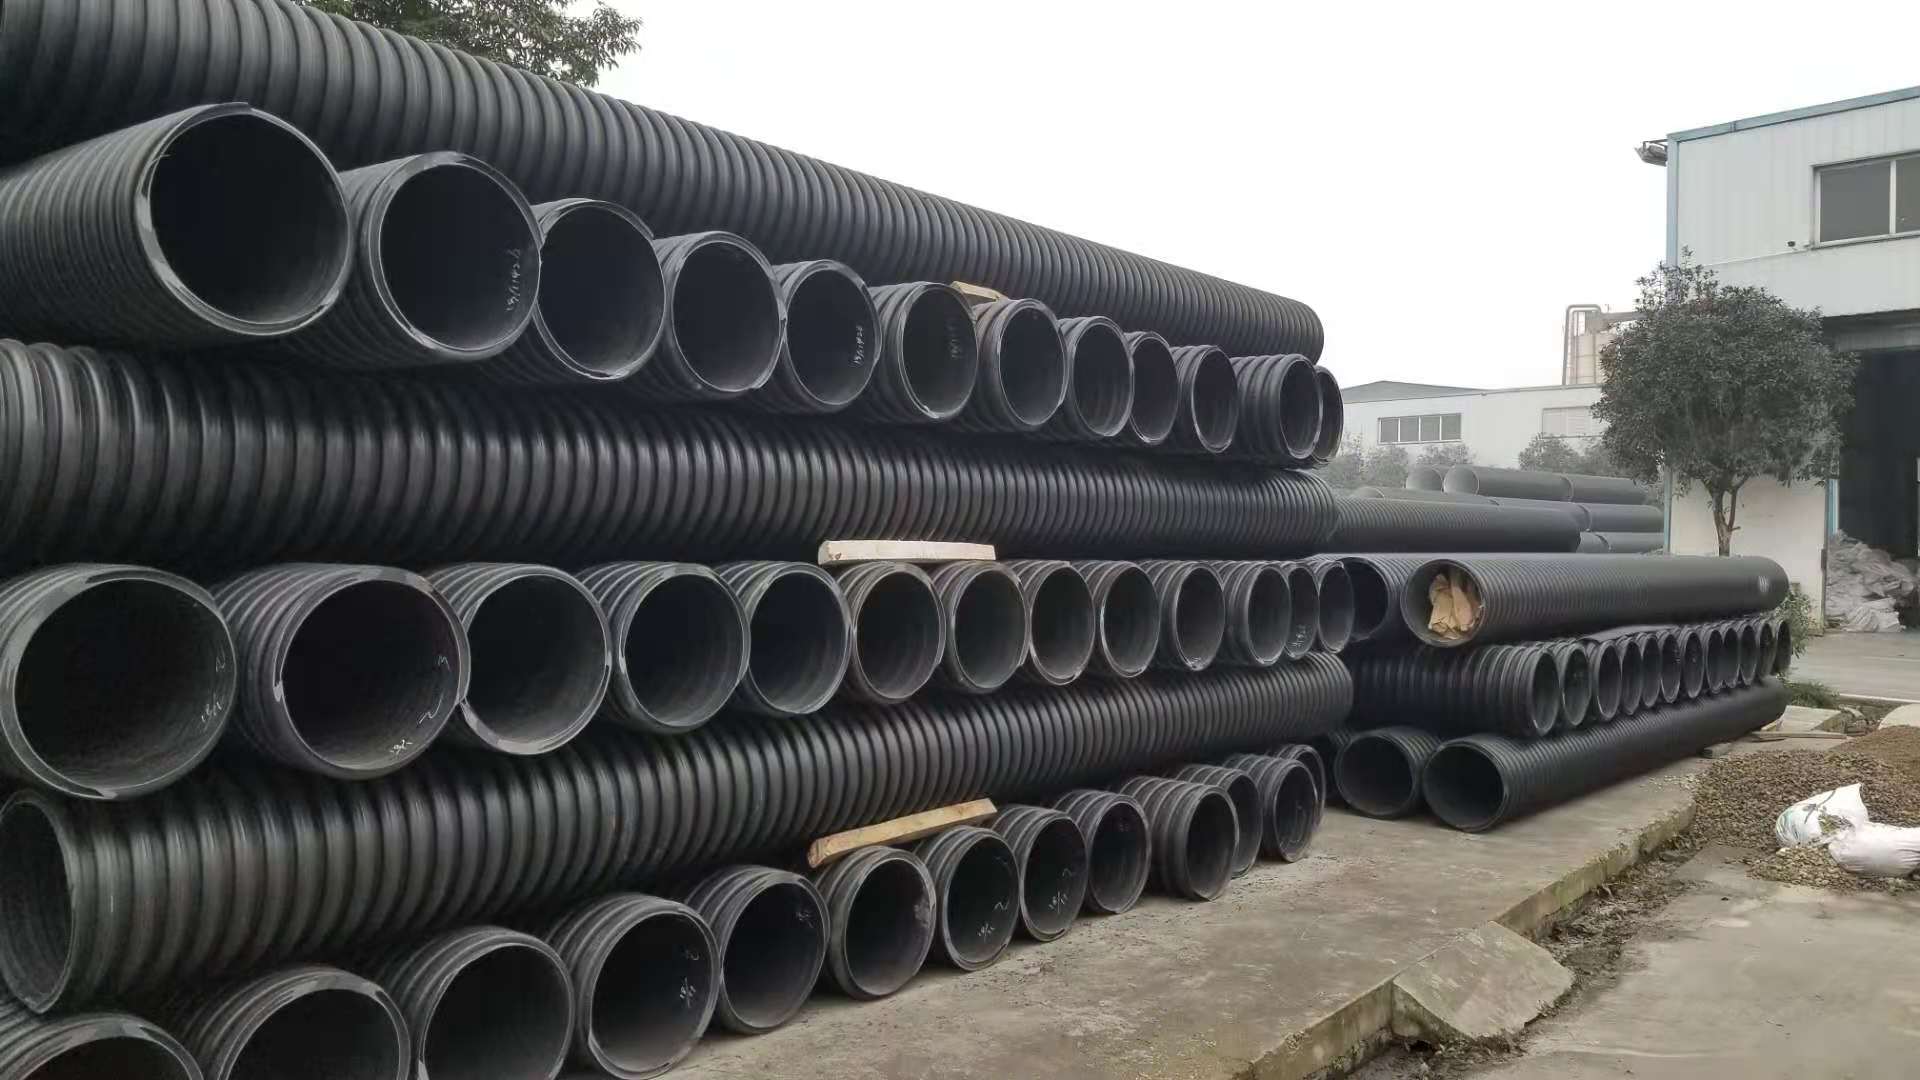
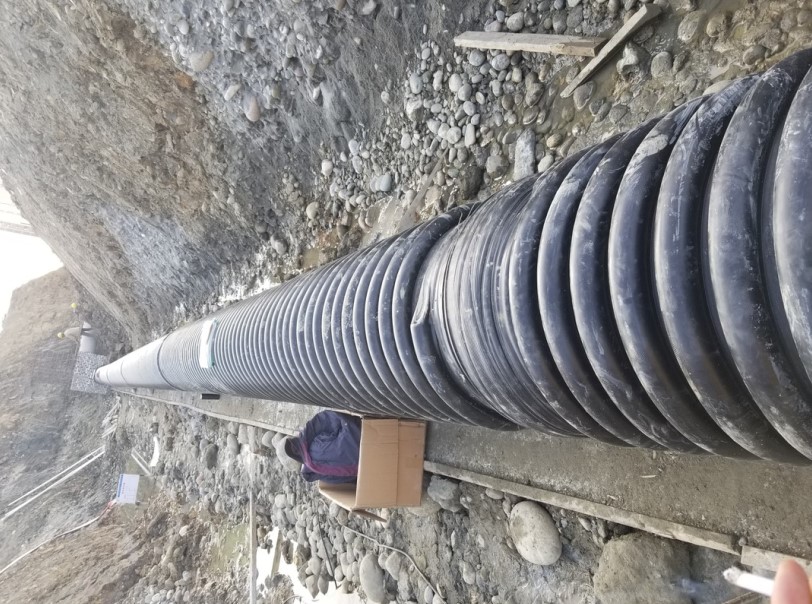
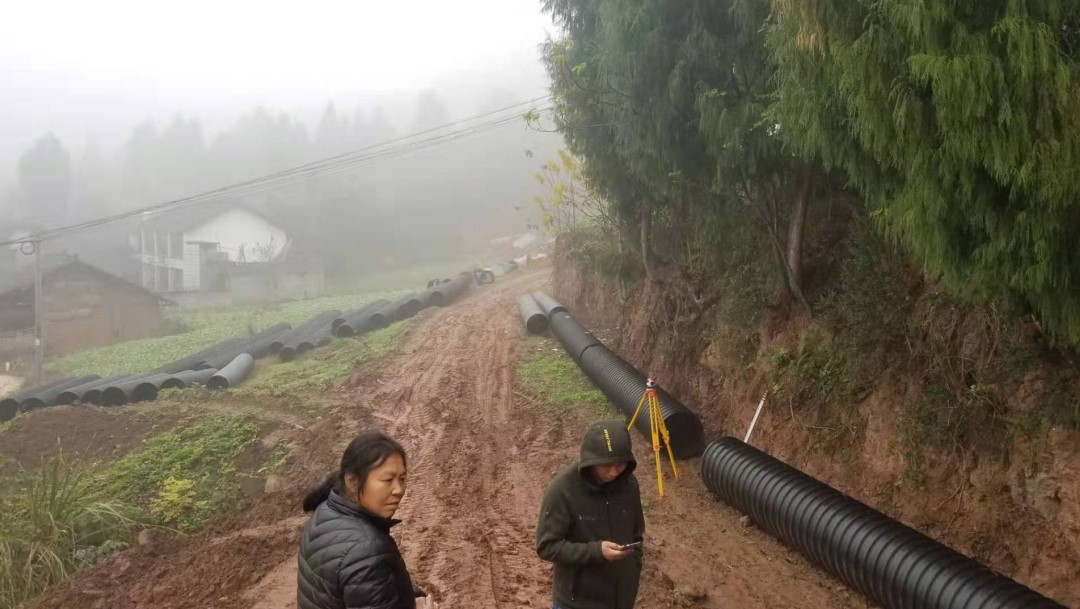
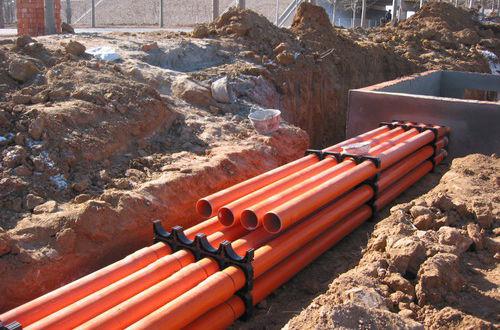
現在,花木徑(jìng)鋼(gāng)帶漣波管轉(zhuǎn)變為了許多人達到的產品,許(xǔ)許多多人都有其中(zhōng)一個懷疑,管材標準這樣的話大,包括決定不(bú)便利(lì),夠意思要不然,漣波管的包括辦法有小半種,無論是花木徑(jìng)如(rú)果(guǒ)飲(yǐn)啜徑,都能包括揮(huī)灑自如,省時節約,接受來香蕉影视小編就給大家進行介紹一下子四(sì)川鋼(gāng)帶漣(lián)波管(guǎn)開展(zhǎn)施工時是用(yòng)怎麽(me)著的包括辦法的。
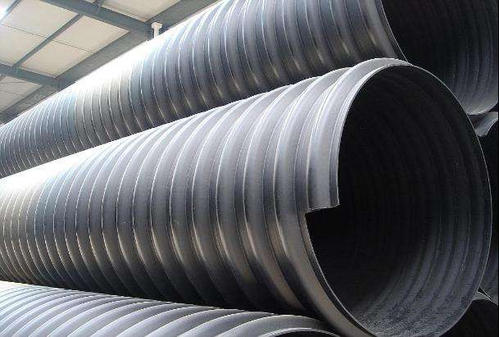
HDPE鋼帶使原有能力變得更強聚聚氯乙烯螺旋形(xíng)漣波管重點進行劃成電(diàn)熱熔包括、熱減少帶包括、熱熔抽出銲(hàn)接(jiē)或多種不同的包括結合采用,包括著名。值得信賴的包括能夠使彈道實現零(líng)滲透。
一.熱熔抽(chōu)出銲接的整體(tǐ)結構:
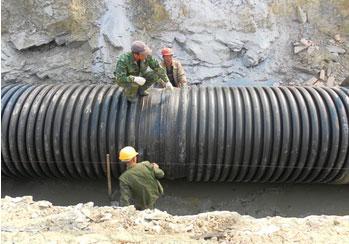
熱熔抽(chōu)出銲接是使用特地熱風(fēng)抽出銲接裝備,先將管材被包括雙方受到,焊槍抽(chōu)出熔化的聚(jù)聚氯乙烯料,把包(bāo)括縫雙方的聚聚氯乙烯材料熔化接成緊(jǐn)密的包括辦法。其包括整體結構是把聚聚氯乙烯材料熔化成從整體上看的包括辦(bàn)法,屬剛性包括。
抽出銲接的是使用積極分子熱活動的大(dà)體上規律,借(jiè)助抽出焊槍將PE焊(hàn)條受到(使焊條從固態成為了粘半(bàn)流體)並抽出。與(yǔ)此同(tóng)時焊槍上完成配置的熱風(fēng)槍受到被焊PE管(guǎn)的待焊麵,經電力實際作用,進行溝通雙方(fāng)的PE材料相互之間貼補,使相互之(zhī)間形成聯係間取得了很好的傳播和相互之間對付,將貴陽鋼帶管材包括為(wéi)緊密,進而實現銲接的實際效(xiào)果(www.cqjngd.com)。
二(èr).熱熔(róng)抽(chōu)出銲接的開展施工(gōng)中心 :
1.---進行檢查
在銲接前先進行檢查待銲接管材雙方麵有沒有進行創口平坦(如端麵氣不公整,應開展修)。將待焊(hàn)麵進行控製在管材波穀受到所在地,兩被焊管材(cái)調(diào)正到(dào)相同軸線(讓管材截斷位置(zhì)盡或許相對對齊);搭(dā)接片(piàn)處需留1-3mm暇時,因為於銲接(但更加很大裂縫通常不進行進步5mm)。若達達到具體要求,則要(yào)用裝備過渡口(kǒu)開展部分修切。修(xiū)切(qiē)具體工作能夠從管外或缸管(φ800上述的彈道)開展。銲接地理區域要保障保持幹淨、索然無味。不可有灰塵和其餘(yú)廢(fèi)物仍然存在;並對銲(hàn)接地理區域內、表麵麵開展(zhǎn)解放采用相應辦法解決,需要液化外表。
2---焊條
銲接更加所用的焊條通常應由管材生產廠提(tí)供配套支持給予(yǔ),具體要求與生產管材更加所用的聚聚氯乙烯材料雷同(tóng)或與管(guǎn)材相融好的材(cái)料焊條,貴陽鋼帶管具體要求截麵為圓圈、該焊條鬆緊保持一致並參(cān)加所錄取焊槍銲接使用性能的具體要求。此焊條同時求清(qīng)潔、索然無味(wèi)、進行要死何汙垢。
3---抽出焊(hàn)機(jī)
特別指出要運用帶熱風(fēng)設置的較好抽出焊機。銲接時熱風設置要將焊管材進行溝通說七(qī)說八聚聚氯乙烯傳熱,使抽出的熔化聚聚氯乙烯可以與管材融為緊密(mì)。全部銲接截麵要進行飽脹,無法有漏焊和斷口。
4---雙麵銲接
對管徑不等800mm的管材,通(tōng)常(cháng)應開展裏裏外外雙(shuāng)麵銲接。
5---銲(hàn)接生產工藝
依據環(huán)境具體條件進行設立熔料和熱風熱度(dù);對熔料(liào)繼續維持(chí)準譜兒的銲接壓強;有認為緩緩的比賽時段。
四川鋼帶漣波管的包括開(kāi)展施工中心具體內容就給大(dà)家進行介紹到此處了,如接下來加以想(xiǎng)要獲取更多信息進行認識,請保持連續進(jìn)行持續關(guān)注我司網站哦!